Preventive Maintenance หรือที่ฝ่ายซ่อมบำรุงมักเรียกสั้น ๆ ว่า “PM” คือการบำรุงรักษาเครื่องจักรตามแผนที่กำหนดไว้ล่วงหน้า โดยอาจอิงระยะเวลา ชั่วโมงการทำงาน จำนวนรอบการผลิต หรือเกณฑ์ที่เหมาะสมกับเครื่องจักรแต่ละประเภท จุดประสงค์คือค้นหาและจัดการการเสื่อมสภาพก่อนที่จะพัฒนาเป็นความเสียหายที่รุนแรงขึ้น
NIST อธิบาย Preventive Maintenance ว่าเป็นงานบำรุงรักษาที่ทำตามตารางเวลา หรือจำนวนรอบการทำงานของเครื่องจักร เพื่อช่วยตรวจพบ ป้องกัน หรือบรรเทาการเสื่อมสภาพของอุปกรณ์ ขณะที่การกำหนดงานและช่วงเวลา PM สามารถพิจารณาจากคู่มือผู้ผลิต ประวัติความเสียหาย ประสบการณ์ใช้งาน และข้อมูลของเครื่องจักรจริงได้
ดังนั้น การทำ PM ที่ดีไม่ใช่แค่ “ตั้งเตือนให้ช่างเข้าไปตรวจทุกเดือน” แต่ต้องตอบให้ได้ว่า เครื่องไหนต้องดูแล อะไรต้องตรวจ ตรวจเมื่อไร ใครเป็นผู้ทำ ต้องหยุดเครื่องหรือไม่ และผลที่พบจะถูกนำไปปรับแผนครั้งต่อไปอย่างไร
Preventive Maintenance (PM) คืออะไร?
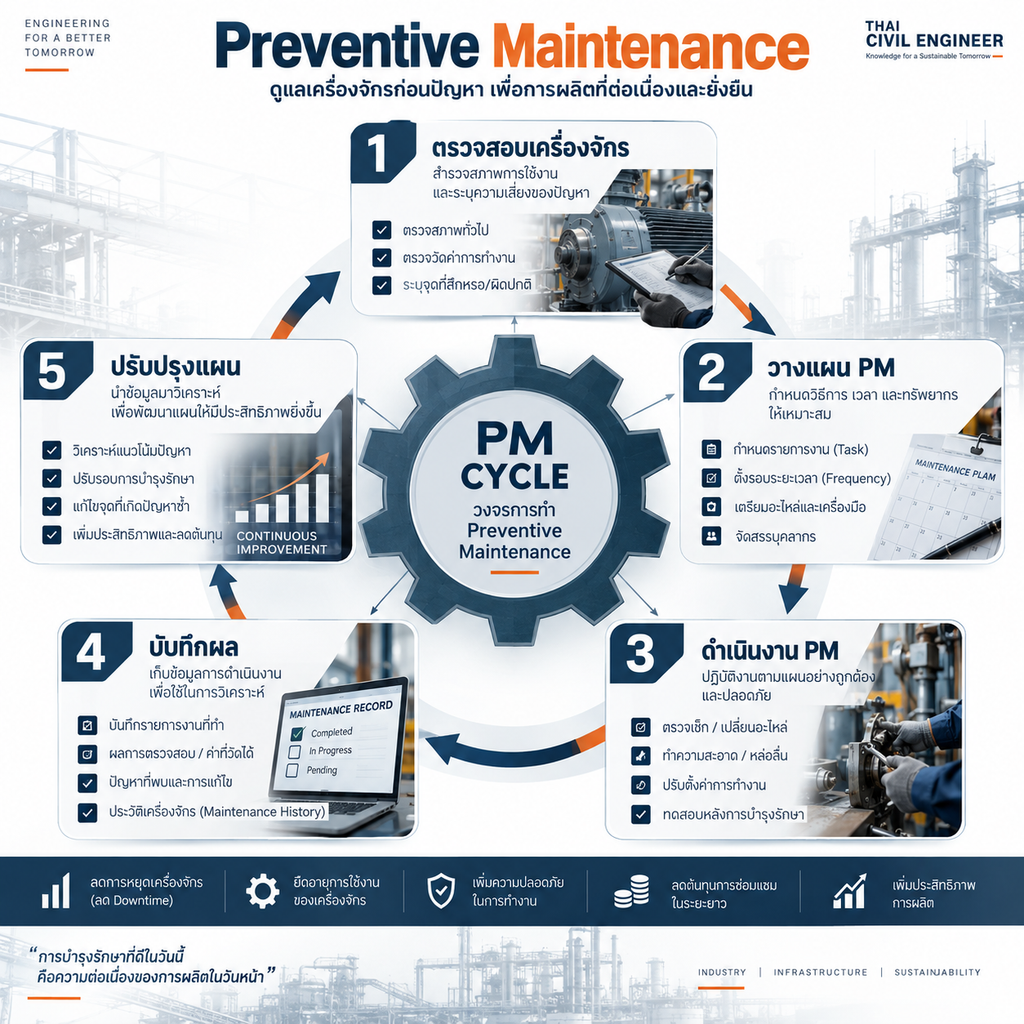
Preventive Maintenance คือการบำรุงรักษาเชิงป้องกันที่ดำเนินการก่อนเครื่องจักรเกิด Breakdown โดยกำหนดกิจกรรมและช่วงเวลาไว้ล่วงหน้า
ตัวอย่างงานที่อาจอยู่ใน PM ได้แก่ การตรวจสภาพ การทำความสะอาด การหล่อลื่น การขันจุดยึด การตรวจสายพานหรือชิ้นส่วนที่เกิดการสึกหรอ การทดสอบอุปกรณ์บางรายการ รวมถึงการเปลี่ยนชิ้นส่วนตามเกณฑ์ที่ผู้ผลิตหรือฝ่ายวิศวกรรมกำหนด
อย่างไรก็ตาม งาน PM ของเครื่องจักรแต่ละรุ่นไม่ควรถูกกำหนดจากรายการมาตรฐานเดียวกันทั้งหมด เพราะเครื่องจักรต่างกันทั้งโครงสร้าง สภาวะการทำงาน โหลด สภาพแวดล้อม และคำแนะนำจากผู้ผลิต
ตัวอย่างเช่น เครื่องจักรที่ทำงานหลายกะต่อวันอาจมีรูปแบบการเสื่อมสภาพต่างจากเครื่องรุ่นเดียวกันที่ใช้งานเพียงบางช่วง การกำหนด PM จึงควรดูทั้งข้อมูลจากคู่มือและประวัติการใช้งานจริง ไม่ใช่คัดลอกตาราง PM จากเครื่องอื่นมาใช้โดยตรง
Preventive Maintenance ต่างจาก Corrective และ Predictive Maintenance อย่างไร?
ทั้งสามแนวทางมีเป้าหมายเกี่ยวกับการดูแลความพร้อมของเครื่องจักรเหมือนกัน แต่ต่างกันที่ “จังหวะในการตัดสินใจเข้าซ่อม”
Preventive Maintenance (PM) ทำงานตามช่วงเวลาหรือรอบการใช้งานที่กำหนด เช่น ตรวจทุกจำนวนชั่วโมงทำงานตามที่คู่มือหรือแผนของโรงงานระบุ
Corrective หรือ Reactive Maintenance เป็นการซ่อมหลังพบความผิดปกติหรือเครื่องจักรไม่สามารถทำหน้าที่ตามต้องการแล้ว
Predictive Maintenance (PdM) ใช้ข้อมูลสภาพเครื่องจักร เช่น การสั่นสะเทือน อุณหภูมิ เสียง หรือข้อมูลสมรรถนะ เพื่อประเมินแนวโน้มความผิดปกติและเลือกจังหวะที่เหมาะสมในการเข้าบำรุงรักษา
NIST แบ่งแนวทางหลักของการบำรุงรักษาเครื่องจักรในภาคการผลิตเป็น Reactive, Preventive และ Predictive โดยระบุว่า Preventive Maintenance เชื่อมโยงกับการบำรุงรักษาตามเวลา ตาราง หรือรอบการทำงาน ส่วน Predictive Maintenance ใช้ข้อมูลหรือการสังเกตสภาพเครื่องจักรประกอบการตัดสินใจ
ในโรงงานจริงจึงไม่จำเป็นต้องเลือกวิธีใดวิธีหนึ่งสำหรับเครื่องจักรทั้งหมด เครื่องที่มีผลกระทบต่อการผลิตสูงอาจใช้ PM ร่วมกับ Condition Monitoring ขณะที่อุปกรณ์บางรายการที่ความเสียหายไม่ส่งผลรุนแรงอาจใช้แนวทางอื่นที่เหมาะสมกว่า
ทำไมโรงงานต้องวางแผน PM เครื่องจักร?
ประโยชน์สำคัญของ PM คือทำให้ฝ่ายผลิตและฝ่ายซ่อมบำรุงสามารถเตรียมงานก่อนถึงเวลาที่ต้องเข้าดูแลเครื่องจักร เช่น เตรียมอะไหล่ เครื่องมือ ช่าง เวลาหยุดเครื่อง และขั้นตอนความปลอดภัย
อีกเหตุผลหนึ่งคือการตรวจพบการเสื่อมสภาพตั้งแต่ระยะเริ่มต้น หากการตรวจพบความผิดปกติถูกบันทึกอย่างเป็นระบบ ข้อมูลเหล่านี้จะช่วยให้โรงงานเห็นว่าอุปกรณ์ใดมีปัญหาซ้ำ จุดใดต้องตรวจบ่อยขึ้น หรือกิจกรรมใดใน PM เดิมอาจไม่ได้ช่วยป้องกัน Failure Mode ที่เกิดขึ้นจริง
อย่างไรก็ตาม PM ไม่ได้หมายความว่าเครื่องจักรจะ “ไม่เสียอีกเลย” การเสียอาจยังเกิดจากปัจจัยที่ไม่ได้อยู่ในแผน ความผิดปกติแบบฉับพลัน วิธีใช้งาน สภาพแวดล้อม คุณภาพอะไหล่ หรือสาเหตุอื่นได้
เป้าหมายจึงควรเป็นการบริหารความเสี่ยงและสภาพเครื่องจักรอย่างเป็นระบบ มากกว่าการตั้งเป้าว่า PM จะกำจัด Breakdown ทั้งหมด
วิธีวางแผน Preventive Maintenance เครื่องจักรในโรงงาน
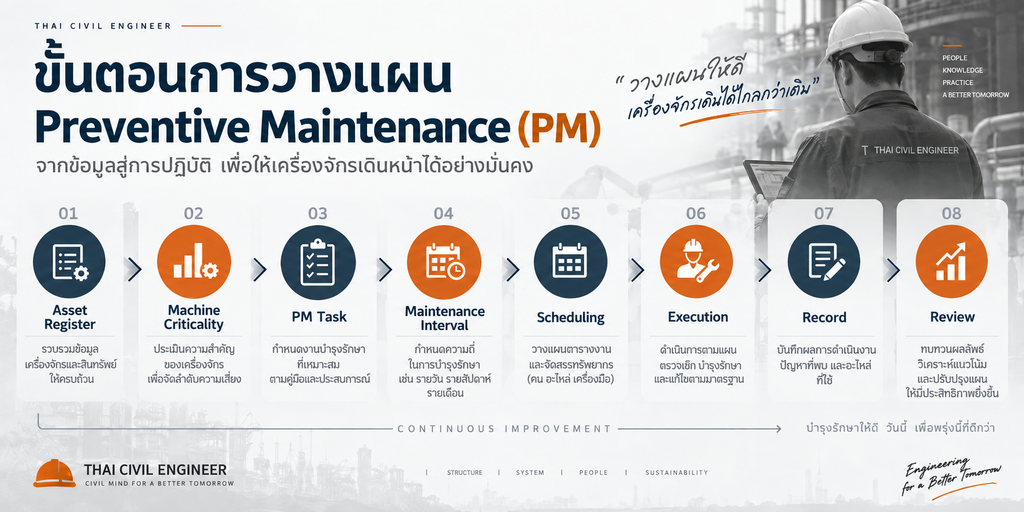
การเริ่มทำ PM ไม่ควรเริ่มจากการสร้างปฏิทินก่อน แต่ควรเริ่มจากการทำความเข้าใจสินทรัพย์และความสำคัญของเครื่องจักร โรงงานสามารถใช้ขั้นตอนต่อไปนี้เป็นกรอบในการออกแบบระบบ PM แล้วปรับรายละเอียดให้เหมาะกับหน้างานจริง
- จัดทำทะเบียนเครื่องจักร (Asset Register)
ระบุเครื่องจักรและอุปกรณ์ที่ต้องดูแล พร้อมข้อมูลที่จำเป็น เช่น รหัสเครื่อง รุ่น ตำแหน่ง ผู้ผลิต คู่มือ ประวัติซ่อม และอะไหล่สำคัญ หากข้อมูลพื้นฐานไม่ครบ การติดตามงาน PM ในระยะยาวจะทำได้ยาก - จัดลำดับความสำคัญของเครื่องจักร
ไม่จำเป็นต้องให้เครื่องทุกตัวมีระดับความสำคัญเท่ากัน ควรพิจารณาผลกระทบหากเครื่องหยุด เช่น ผลต่อการผลิต คุณภาพ ความปลอดภัย เครื่องจักรต่อเนื่องในไลน์ ระยะเวลาซ่อม และความพร้อมของเครื่องสำรอง การจัดลำดับนี้ช่วยให้ทรัพยากรซ่อมบำรุงถูกใช้กับอุปกรณ์ที่มีผลกระทบสูงก่อน - รวบรวมข้อมูลจากคู่มือผู้ผลิต
คู่มือเครื่องจักรเป็นหนึ่งในจุดเริ่มต้นสำคัญสำหรับกำหนดรายการตรวจ ชนิดการหล่อลื่น จุดตรวจ หรือ Maintenance Interval เพราะสเปกและข้อกำหนดอาจแตกต่างกันในแต่ละรุ่น NIST ระบุว่า OEM recommendations เป็นหนึ่งในข้อมูลที่สามารถใช้กำหนดนโยบายและงาน Preventive Maintenance ได้ - ดู Failure History และปัญหาที่เคยเกิดขึ้น
หากเครื่องเคยหยุดเพราะปัญหาเดิมซ้ำหลายครั้ง ควรย้อนดูว่า PM ปัจจุบันตรวจจับ Failure Mode นั้นได้จริงหรือไม่ ตัวอย่างเช่น ถ้ามีการตรวจชิ้นส่วนหนึ่งทุกเดือนแต่ยังเกิด Breakdown ในจุดเดิม สิ่งที่ต้องแก้อาจไม่ใช่แค่ “เพิ่มความถี่” แต่อาจต้องเปลี่ยนวิธีตรวจหรือค้นหา Root Cause - กำหนด PM Task ให้ชัดเจน
คำสั่งว่า “ตรวจเครื่องจักร” กว้างเกินไปสำหรับ Work Order ที่ต้องการผลสม่ำเสมอ ควรระบุว่าต้องตรวจส่วนใด ใช้วิธีใด ต้องบันทึกค่าอะไร และเกณฑ์ใดที่ต้องส่งต่อให้ผู้รับผิดชอบประเมิน - กำหนด Maintenance Interval
รอบ PM อาจอิง Calendar Time, Operating Hours, Cycle Count หรือเกณฑ์อื่นที่เหมาะสมกับเครื่องจักร จุดเริ่มต้นควรอิงข้อมูลของผู้ผลิตและข้อมูลเชิงวิศวกรรมที่เกี่ยวข้อง จากนั้นจึงใช้ประวัติเครื่องจักรจริงมาช่วยปรับแผน ไม่ควรสมมติว่าเครื่องทุกประเภทต้องทำ PM รายสัปดาห์หรือรายเดือนเหมือนกัน - วางแผนกำลังคน อะไหล่ เครื่องมือ และ Downtime
ก่อนออก Work Order ต้องรู้ว่างานต้องใช้ช่างประเภทใด ใช้คนกี่บทบาท ต้องเตรียมเครื่องมือหรืออะไหล่อะไร และจำเป็นต้องหยุดเครื่องหรือไม่ งาน PM ที่ขึ้นตารางแล้วแต่ไม่มีอะไหล่หรือไม่มีช่วงหยุดเครื่องมักกลายเป็นงานค้างและถูกเลื่อนซ้ำ - กำหนดขั้นตอนความปลอดภัยก่อนเริ่มงาน
งานบำรุงรักษาที่มีความเสี่ยงจากการเริ่มทำงานของเครื่องโดยไม่คาดคิด หรือการปล่อยพลังงานสะสม ต้องมีขั้นตอนควบคุมพลังงานที่เหมาะสมกับเครื่องจักรและข้อกำหนดของสถานประกอบการ ตัวอย่างแนวทาง OSHA สำหรับงานที่อยู่ในขอบเขตของมาตรฐานสหรัฐฯ กำหนดให้มีการตัดแยกแหล่งพลังงานและควบคุมการ Energize ระหว่างการซ่อมบำรุงผ่านระบบ Lockout/Tagoutสำหรับโรงงานในประเทศไทย ควรตรวจสอบกฎหมาย มาตรฐานความปลอดภัย และขั้นตอนของสถานประกอบการที่ใช้กับเครื่องจักรและงานนั้นโดยตรง ไม่ควรนำข้อกำหนด OSHA มาใช้แทนข้อกำหนดทางกฎหมายในประเทศไทยโดยอัตโนมัติ - บันทึกผลหลังทำ PM
Work Order ที่ปิดงานควรมีข้อมูลมากกว่าคำว่า “เรียบร้อย” หากพบการสึกหรอ เปลี่ยนชิ้นส่วน วัดค่าบางอย่าง หรือพบความผิดปกติ ควรบันทึกไว้เพื่อใช้วิเคราะห์แนวโน้มในอนาคต - ทบทวนและปรับแผนจากข้อมูลจริง
PM Schedule ไม่ควรเป็นเอกสารที่สร้างครั้งเดียวแล้วใช้โดยไม่เปลี่ยนแปลง หากพบ Breakdown ก่อนถึงรอบตรวจบ่อยครั้ง ต้องวิเคราะห์ว่าช่วงเวลาหรือวิธีตรวจเหมาะสมหรือไม่ ในทางกลับกัน หากเปลี่ยนชิ้นส่วนตามรอบทั้งที่พบว่ายังอยู่ในสภาพดีต่อเนื่อง การทบทวน Maintenance Strategy ก็อาจช่วยลดงานที่ไม่สร้างคุณค่าได้
ตัวอย่างการวางแผน PM เครื่องจักร
สมมติว่าโรงงานมี Conveyor หนึ่งชุดซึ่งเป็นส่วนหนึ่งของสายการผลิต แทนที่จะสร้างรายการ PM ว่า “ตรวจ Conveyor เดือนละครั้ง” ฝ่ายซ่อมบำรุงควรเริ่มจากข้อมูลของเครื่องจริงก่อน
ตรวจสอบคู่มือผู้ผลิตว่ากำหนดจุดตรวจและการบำรุงรักษาอะไรไว้ จากนั้นดูประวัติว่าเครื่องเคยเกิดปัญหาบริเวณใด เช่น ระบบส่งกำลัง Bearing Sensor หรือจุดต่อทางไฟฟ้า แล้วนำข้อมูลมาสร้างรายการตรวจที่เฉพาะเจาะจง
หากพบว่าความเสียหายบางประเภทสัมพันธ์กับชั่วโมงใช้งาน การตั้ง PM ตาม Operating Hours อาจเหมาะกว่าการตั้งตามวันที่อย่างเดียว แต่การเลือก Interval ต้องอิงข้อมูลของอุปกรณ์จริง ไม่ควรใช้ตัวเลขจากตัวอย่างนี้เป็นมาตรฐานกับ Conveyor ทุกระบบ
กรณีนี้แสดงให้เห็นว่าคุณภาพของ PM ขึ้นอยู่กับ “สิ่งที่ตรวจและเหตุผลที่ตรวจ” มากกว่าจำนวน Work Order ที่ฝ่ายซ่อมบำรุงสามารถปิดได้ต่อเดือน
PM Checklist ควรมีข้อมูลอะไรบ้าง?
PM Checklist ที่ดีควรช่วยให้ช่างทำงานได้สม่ำเสมอ และสร้างข้อมูลที่ย้อนกลับมาวิเคราะห์ได้
ข้อมูลพื้นฐานควรครอบคลุมรหัสและชื่อเครื่องจักร ตำแหน่ง วันที่หรือชั่วโมงใช้งาน ผู้ปฏิบัติงาน รายการตรวจ วิธีตรวจ ผลที่พบ งานแก้ไขที่ทำ อะไหล่ที่เปลี่ยน และรายการที่ต้องติดตามต่อ
สำหรับรายการที่สามารถวัดค่าได้ การบันทึกค่าจริงมักให้ข้อมูลมากกว่าเพียงช่อง “ผ่าน/ไม่ผ่าน” เพราะสามารถนำไปดูแนวโน้มย้อนหลังได้ แต่ค่าใดควรวัด เกณฑ์ยอมรับอยู่ที่เท่าไร และต้องใช้เครื่องมือชนิดใด ต้องกำหนดจากข้อมูลทางเทคนิคของเครื่องหรือมาตรฐานที่เกี่ยวข้อง ไม่ควรสร้างค่า Threshold ขึ้นเอง
ควรใช้ Excel หรือ CMMS ในการจัดการ PM?
ทั้งสองวิธีใช้ได้ ขึ้นอยู่กับจำนวนเครื่องจักร โครงสร้างทีม และความซับซ้อนของงาน
โรงงานที่มีสินทรัพย์ไม่มากอาจเริ่มจาก Spreadsheet เพื่อเก็บ Asset List, PM Schedule และประวัติงานได้ แต่เมื่อจำนวนเครื่องจักร Work Order อะไหล่ และผู้ปฏิบัติงานเพิ่มขึ้น การควบคุม Version การแจ้งเตือน งานค้าง และการค้นหาประวัติอาจซับซ้อนขึ้น
CMMS หรือ Computerized Maintenance Management System ช่วยรวมข้อมูลด้าน Maintenance เช่น Asset, Work Order, Schedule, Spare Parts และ Maintenance History ไว้ในระบบเดียว แต่การซื้อซอฟต์แวร์ไม่ได้แก้ปัญหา PM โดยอัตโนมัติ หาก Asset Data หรือ PM Task ตั้งต้นไม่ถูกต้อง ระบบก็จะเพียงช่วยสร้างงานที่ไม่เหมาะสมได้เร็วขึ้น
จุดสำคัญจึงควรเริ่มจากการออกแบบ Maintenance Process และข้อมูลให้ดี ก่อนเลือกเครื่องมือที่เหมาะกับขนาดของโรงงาน
ข้อผิดพลาดที่พบบ่อยในการทำ Preventive Maintenance
ปัญหาหนึ่งคือการตั้ง PM ทุกเครื่องด้วยรอบเดียวกันเพื่อให้จัดตารางง่าย ทั้งที่ลักษณะการใช้งานไม่เหมือนกัน
อีกกรณีคือทำ PM ตาม Checklist ต่อเนื่องหลายปีโดยไม่ดู Breakdown History เมื่อเครื่องยังเสียด้วย Failure Mode เดิม แผน PM ควรถูกตั้งคำถามว่างานที่ทำอยู่ตรวจพบการเสื่อมสภาพที่ต้องการจริงหรือไม่
การทำ PM มากเกินไปก็ไม่ใช่คำตอบเสมอไป งานบำรุงรักษาทุกงานใช้เวลา คน อะไหล่ และ Production Downtime หากเพิ่มความถี่โดยไม่มีเหตุผลเชิงเทคนิค อาจสร้างต้นทุนโดยไม่ลดความเสี่ยงอย่างมีนัยสำคัญ
สุดท้ายคือการเก็บข้อมูลไม่ครบ เช่น ปิด Work Order ว่า “Done” โดยไม่มีผลตรวจ ทำให้ฝ่ายวิศวกรรมไม่สามารถนำข้อมูลกลับมาปรับ Maintenance Strategy ได้
จะรู้ได้อย่างไรว่าแผน PM มีประสิทธิภาพ?
อย่าดูเฉพาะจำนวน PM ที่ทำเสร็จตามกำหนด เพราะค่า PM Compliance ที่สูงไม่ได้รับประกันว่าเครื่องจักรจะมี Reliability ที่ดี หากรายการ PM ไม่ได้ครอบคลุม Failure Mode ที่สำคัญ
โรงงานควรดูหลายมิติร่วมกัน เช่น Breakdown ที่เกิดซ้ำ งานฉุกเฉิน PM ที่เลยกำหนด ผลการตรวจที่พบความผิดปกติ Downtime ประวัติการเปลี่ยนอะไหล่ และ Failure History ของเครื่องจักรสำคัญ
เมื่อมีข้อมูลเพียงพอ เป้าหมายคือใช้ผลที่เกิดขึ้นจริงย้อนกลับมาปรับ Task และ Interval ไม่ใช่พยายามรักษาตาราง PM เดิมไว้ตลอดไป
FAQ: คำถามที่พบบ่อยเกี่ยวกับ Preventive Maintenance
PM เครื่องจักรควรทำบ่อยแค่ไหน?
ไม่มีช่วงเวลาหนึ่งที่เหมาะกับเครื่องจักรทุกประเภท รอบ PM ควรพิจารณาจากคำแนะนำผู้ผลิต ชั่วโมงหรือรอบการใช้งาน ประวัติ Failure สภาพแวดล้อม ความสำคัญของเครื่อง และข้อมูลทางวิศวกรรมที่เกี่ยวข้อง NIST ระบุ OEM recommendations, failure records และ measured performance เป็นข้อมูลที่สามารถใช้ประกอบการเลือก Maintenance Policy ได้
PM ช่วยให้เครื่องจักรไม่เสียเลยได้หรือไม่?
ไม่ได้ PM ช่วยบริหารการเสื่อมสภาพและลดโอกาสหรือผลกระทบจาก Failure บางประเภท แต่ไม่สามารถรับประกันว่าเครื่องจักรจะไม่ Breakdown เพราะความเสียหายอาจเกิดจาก Failure Mode ที่ไม่สัมพันธ์กับงาน PM เดิมหรือเกิดขึ้นแบบฉับพลัน
PM กับ Predictive Maintenance แบบไหนดีกว่า?
ไม่มีคำตอบเดียวสำหรับทุกเครื่องจักร PM เหมาะกับงานที่สามารถจัดการตามช่วงเวลาหรือรอบการใช้งานได้ ส่วน Predictive Maintenance ใช้ข้อมูล Condition หรือ Performance เพื่อช่วยตัดสินใจว่าเมื่อใดควรดำเนินการบำรุงรักษา โรงงานสามารถใช้ทั้งสองแนวทางร่วมกันตามความสำคัญและลักษณะ Failure ของอุปกรณ์
เริ่มทำ PM ต้องมี CMMS ก่อนหรือไม่?
ไม่จำเป็น โรงงานสามารถเริ่มจาก Asset Register และ PM Schedule ที่จัดการอย่างเป็นระบบก่อน เมื่อจำนวนเครื่องจักรและ Work Order เพิ่มขึ้นจึงพิจารณาว่า CMMS ช่วยลดภาระและจัดการข้อมูลได้คุ้มค่าหรือไม่
ข้อมูลอะไรสำคัญที่สุดก่อนสร้าง PM Plan?
ควรมีอย่างน้อยข้อมูลเครื่องจักร คู่มือผู้ผลิต ประวัติการซ่อม ลักษณะการใช้งาน Failure ที่เคยเกิดขึ้น และความสำคัญของเครื่องต่อกระบวนการผลิต ข้อมูลเหล่านี้ช่วยให้ PM Plan ถูกสร้างจากสภาพของเครื่องจริงมากกว่าการใช้ Checklist กลางเพียงอย่างเดียว
เริ่มวางแผน PM จากเครื่องจักรที่สำคัญก่อน
Preventive Maintenance ที่มีประโยชน์ไม่ใช่การสร้าง Checklist ให้มากที่สุด แต่คือการกำหนด งานที่ถูกต้องกับเครื่องที่ถูกต้องในช่วงเวลาที่เหมาะสม แล้วใช้ผลจากหน้างานกลับมาปรับแผนต่อเนื่อง
หากโรงงานเพิ่งเริ่มสร้างระบบ PM การทำ Asset Register และจัดลำดับ Machine Criticality ก่อนจะช่วยให้เห็นว่าเครื่องใดควรได้รับความสนใจเป็นอันดับแรก จากนั้นจึงกำหนด Task และ Maintenance Interval จากคู่มือผู้ผลิต ประวัติการใช้งาน และข้อมูลจริงของเครื่อง
สำหรับเครื่องจักรที่มีความซับซ้อนหรือส่งผลต่อความปลอดภัยและกระบวนการผลิตสูง ควรให้วิศวกรหรือผู้เชี่ยวชาญที่เกี่ยวข้องตรวจสอบข้อมูลเครื่องจักร สภาพหน้างาน และข้อกำหนดที่ใช้กับโรงงานก่อนกำหนดแผนบำรุงรักษา
หากต้องการวางแผนระบบบำรุงรักษา ออกแบบหรือปรับปรุงเครื่องจักร สามารถเตรียม Machine List, Layout, Manual และประวัติ Breakdown เพื่อใช้เป็นข้อมูลเบื้องต้นในการประเมินระบบที่เหมาะกับหน้างาน
Sources / References
NIST — Manufacturing Machinery Maintenance อธิบายความแตกต่างระหว่าง Preventive, Predictive และ Reactive Maintenance
NIST — Maintenance Strategies อธิบาย Preventive Maintenance แบบ Time-/Machine-run-based และการกำหนด Task/Interval
NIST SP 800-53 Rev. 5 — กล่าวถึงการตรวจ ทดสอบ ปรับตั้ง เปลี่ยนชิ้นส่วน และแหล่งข้อมูลสำหรับกำหนด Preventive Maintenance
OSHA — Control of Hazardous Energy (Lockout/Tagout) ใช้อ้างอิงเฉพาะหลักการควบคุมพลังงานอันตรายระหว่างการซ่อมบำรุง ไม่ได้ใช้แทนกฎหมายหรือข้อกำหนดของประเทศไทย